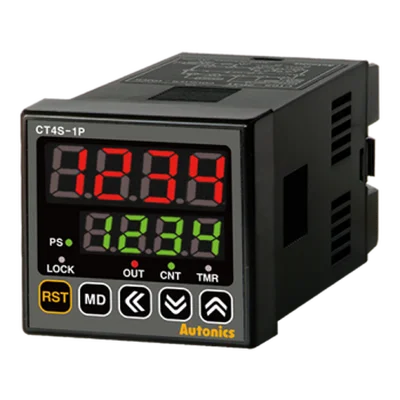
شمارنده صنعتی یا Counter یکی از تجهیزات پرکاربرد در مدار فرمان و اتوماسیون صنعتی است که تعداد Pulseهای ورودی را دریافت، پردازش و نمایش میدهد. هر Pulse میتواند نشاندهنده عبور یک قطعه، یک دور Shaft، یک سیکل ماشین، یک حرکت مکانیکی یا رویداد دیگری باشد.
بعضی کانترها فقط مجموع Count را نمایش میدهند، اما مدلهای Preset Counter میتوانند پس از رسیدن مقدار شمارش به عدد تنظیمشده یک خروجی فعال کنند. این خروجی برای توقف ماشین، فعالکردن Alarm، تغییر مرحله فرآیند یا ارسال فرمان به PLC و Relay استفاده میشود.
انتخاب Counter باید بر اساس منبع Pulse، فرکانس Signal، تعداد Preset، تعداد Digit، نوع خروجی، Supply Voltage و ابعاد نصب انجام شود. اگر Pulse از Encoder سریع دریافت شود، استفاده از شمارندهای با Maximum Counting Speed پایین باعث از دست رفتن Pulse و نمایش مقدار اشتباه خواهد شد.
شمارنده صنعتی چیست؟
Counter دستگاهی است که تغییر وضعیت ورودی یا Pulseهای دریافتشده را میشمارد. مقدار شمارش بهصورت عدد روی Display نمایش داده میشود و در مدلهای کنترلی میتوان یک یا چند مقدار Preset نیز تعریف کرد.
برای مثال اگر یک Photoelectric Sensor روی Conveyor نصب شود، هر بار که محصول از مقابل Sensor عبور میکند یک Pulse به Counter ارسال میشود. شمارنده میتواند تعداد محصولات تولیدشده را نمایش دهد یا بعد از رسیدن تعداد به مقدار تعریفشده خروجی خود را فعال کند.
Count
شمارش قطعه، Pulse، دور یا سیکل ماشین.
Preset
تعریف مقدار هدف و فعالشدن Output پس از رسیدن Count به مقدار تنظیمشده.
Totalizer
نگهداری و نمایش مجموع رویدادها برای آمار تولید یا تعداد سیکل.
انواع شمارنده صنعتی
Counterها بر اساس نوع عملکرد به چند گروه تقسیم میشوند. بعضی فقط مقدار Count را نمایش میدهند و برخی دارای خروجی کنترلی، چند Preset، شمارش Batch یا Functionهای Tachometer هستند.
| نوع Counter |
عملکرد |
کاربرد |
| Total Counter |
نمایش مجموع Count |
آمار تولید و تعداد سیکل |
| Preset Counter |
فعالکردن Output در مقدار تعیینشده |
کنترل تعداد تولید یا حرکت |
| Batch Counter |
شمارش Batchهای تکمیلشده |
بستهبندی و دستهبندی محصول |
| Dual Counter |
پردازش دو Input Count |
مقایسه یا اختلاف دو شمارش |
| Up/Down Counter |
افزایش و کاهش مقدار شمارش |
ورود و خروج قطعه یا Position نسبی |
| Counter / Tachometer |
Count و اندازهگیری Rate یا Speed |
RPM، Line Speed و تولید در واحد زمان |
Total Counter یا شمارنده تجمعی
Total Counter برای نمایش مجموع تعداد Pulse یا Event استفاده میشود و الزاماً خروجی کنترلی ندارد. این مدل برای ثبت تعداد تولید، تعداد Stroke ماشین، تعداد دور یا ساعات و سیکلهای سرویس مناسب است.
اگر هدف فقط مشاهده تعداد محصول تولیدشده باشد، Total Counter ساده میتواند کافی باشد. در انتخاب باید ظرفیت Display و نحوه Reset مقدار Total بررسی شود.
Preset Counter چیست؟
Preset Counter علاوه بر شمارش، امکان تعریف یک Set Value را فراهم میکند. هنگامی که Present Value به مقدار Preset برسد، Output دستگاه بر اساس Mode تنظیمشده تغییر وضعیت میدهد.
برای مثال در یک دستگاه بستهبندی میتوان Preset را روی 20 قرار داد. پس از شمارش 20 قطعه، Counter میتواند Relay Output را فعال کند تا مرحله بعد فرآیند شروع شود.
مدلهای پیشرفته ممکن است دارای دو Preset باشند. در این حالت OUT1 و OUT2 میتوانند در دو مقدار متفاوت فعال شوند و برای کنترل دو مرحله فرآیند استفاده شوند.
Batch Counter
Batch Counter زمانی کاربرد دارد که محصولات ابتدا در گروههای مشخص شمارش شوند و سپس تعداد گروههای تکمیلشده نیز ثبت شود.
برای مثال اگر هر Carton شامل 12 محصول باشد، Counter میتواند هر 12 Count یک Batch را کامل کند و تعداد Cartonهای تکمیلشده را جداگانه نمایش دهد یا Output مربوط به Batch را فعال کند.
شمارنده Up، Down و Up/Down
در Count Up مقدار Counter با هر Pulse افزایش پیدا میکند. در Count Down مقدار از Set Value یا مقدار اولیه کاهش مییابد و در Up/Down میتوان مقدار را بر اساس نوع ورودی افزایش یا کاهش داد.
Up/Down Counter در کاربردهایی مانند شمارش ورود و خروج کالا، حرکت رفت و برگشت و سیستمهایی که Direction اهمیت دارد کاربرد دارد.
ورودی شمارنده صنعتی
Input Counter ممکن است از Sensor، Encoder، Microswitch، Relay Contact یا خروجی PLC دریافت شود. نوع Electrical Input باید با Signal Source سازگار باشد.
در مدلهای صنعتی، ورودی NPN یا PNP بسیار رایج است. بعضی دستگاهها امکان انتخاب بین Voltage Input و No-Voltage Input را دارند و میتوانند با انواع بیشتری از Sensorها کار کنند.
| منبع Pulse |
کاربرد |
نکته انتخاب |
| Photoelectric Sensor |
شمارش قطعه روی Conveyor |
PNP/NPN و Response Time بررسی شود |
| Proximity Sensor |
شمارش قطعه فلزی یا دندانه |
فرکانس Sensor کافی باشد |
| Encoder |
دور، Position یا Length |
Maximum Counting Speed بسیار مهم است |
| Mechanical Contact |
سیکلهای کند |
Contact Bounce باید در نظر گرفته شود |
Maximum Counting Speed
یکی از مهمترین مشخصات فنی Counter، حداکثر سرعت شمارش است. این مقدار معمولاً بر حسب cps یا Hz بیان میشود و مشخص میکند Counter در هر ثانیه چند Pulse را میتواند بهدرستی پردازش کند.
اگر Sensor در هر ثانیه 100 Pulse تولید کند، Counter باید Maximum Counting Speed بالاتر از این مقدار داشته باشد. در Encoderها فرکانس میتواند به چند kHz برسد و انتخاب Counter کند باعث کمشماری میشود.
بعضی Counterهای صنعتی امکان انتخاب چند سطح Counting Speed را دارند تا برای Mechanical Contact و High-Speed Sensor بهصورت جداگانه تنظیم شوند.
تعداد Digit در کانتر دیجیتال
تعداد Digit مشخص میکند Counter چه بازه عددی را میتواند نمایش دهد. مدلهای 4، 6 و 8 رقمی در بازار صنعتی رایج هستند.
برای شمارش کوتاه یک Batch ممکن است 4 Digit کافی باشد، اما برای Total Production یا نگهداری تعداد سیکلهای طولانی، Display با تعداد Digit بیشتر انتخاب مناسبتری است.
شمارنده یک مرحلهای و دو مرحلهای
Preset Counter یک مرحلهای معمولاً یک مقدار Set و یک Output اصلی دارد. در مدل دو مرحلهای میتوان دو مقدار Preset تعریف کرد و دو Output را در دو نقطه متفاوت فعال کرد.
برای مثال OUT1 میتواند قبل از رسیدن به Count نهایی سرعت ماشین را کاهش دهد و OUT2 در Count نهایی فرمان Stop ایجاد کند. این ساختار در فرآیندهای چندمرحلهای انعطاف بیشتری ایجاد میکند.
خروجی Relay و Transistor
Counterهای دارای Preset میتوانند خروجی Relay یا Transistor داشته باشند. Relay Output برای فرمانهای عمومی مناسب است، اما تعداد دفعات سوئیچینگ و ظرفیت Contact باید با Load در نظر گرفته شوند.
Transistor Output برای فرمانهای سریعتر یا اتصال به PLC مناسب است. نوع NPN یا PNP Output باید با ورودی تجهیز بعدی هماهنگ باشد.
Reset در شمارنده صنعتی
Reset برای صفرکردن Present Value یا بازگرداندن Count به مقدار تعریفشده استفاده میشود. Reset میتواند از کلید Front Panel یا External Input انجام شود.
در Total Counter یا Batch Counter ممکن است Resetهای جداگانه برای Present Value، Total Value یا Batch Value وجود داشته باشند. هنگام Wiring باید عملکرد دقیق هر Reset Input از Manual همان مدل بررسی شود.
قابلیت حفظ مقدار شمارش
در بسیاری از Counterهای دیجیتال امکان حفظ Count یا Parameterها هنگام قطع برق وجود دارد. این قابلیت در خطوط تولیدی که نباید آمار تولید پس از Power Off حذف شود اهمیت زیادی دارد.
نوع Memory و اینکه Present Value یا فقط Settingها ذخیره میشوند، به مدل دستگاه بستگی دارد. بنابراین برای کاربرد Totalizer باید Memory Behavior دستگاه بررسی شود.
کانتر تایمر چیست؟
بعضی دستگاهها Counter و Timer را در یک محصول ترکیب میکنند. کاربر میتواند دستگاه را برای شمارش Pulse یا اندازهگیری زمان تنظیم کند.
این مدلها برای تابلوهایی که نیاز به انعطاف بیشتری دارند مناسب هستند، اما قبل از خرید باید مشخص شود Function Counter و Timer همزمان قابل استفاده هستند یا دستگاه فقط بین این دو Mode سوییچ میکند.
Tachometer و اندازهگیری سرعت
Counter/Tachometer میتواند Frequency Pulse را به RPM، Speed یا Rate تبدیل کند. این قابلیت زمانی کاربرد دارد که Sensor یا Encoder به ازای هر دور یا حرکت مشخص تعداد معینی Pulse تولید کند.
برای نمایش صحیح RPM باید Pulse Per Revolution یا Scaling متناسب با Sensor تنظیم شود. Counter دارای Tachometer Function میتواند علاوه بر Count، سرعت فرآیند را نیز نمایش یا مقایسه کند.
ابعاد نصب شمارنده
کانترهای صنعتی معمولاً بهصورت Panel Mount نصب میشوند و در ابعاد استاندارد مختلف عرضه میشوند. ابعاد Front Panel و Panel Cutout باید جداگانه بررسی شوند.
در Replacement مهم است Cutout دستگاه جدید با سوراخ موجود روی تابلو مطابقت داشته باشد. علاوه بر Width و Height، عمق پشت پنل و نوع Terminal نیز باید بررسی شوند.
کاربرد شمارنده صنعتی
- شمارش قطعات روی Conveyor
- شمارش تعداد محصول تولیدشده
- کنترل تعداد محصول داخل بسته
- شمارش دور Shaft یا Roller
- شمارش Stroke و سیکل ماشین
- Batch Counting
- نمایش RPM و سرعت
- کنترل طول با Encoder و Pulse
- ثبت تعداد عملیات برای سرویس و نگهداری
- ارسال فرمان پس از رسیدن به Count تعیینشده
راهنمای انتخاب شمارنده صنعتی
-
هدف Count را مشخص کنید:
شمارش قطعه، دور، Batch، Pulse یا Total Production.
-
منبع Signal را بررسی کنید:
Sensor، Encoder، Contact یا PLC Output باید مشخص شود.
-
NPN یا PNP را مشخص کنید:
Input Counter باید با خروجی Sensor سازگار باشد.
-
Maximum Frequency را محاسبه کنید:
Counter باید تمام Pulseهای ورودی را در بالاترین Speed ماشین دریافت کند.
-
تعداد Digit را انتخاب کنید:
ظرفیت نمایش با Maximum Count مورد انتظار هماهنگ باشد.
-
Preset را تعیین کنید:
مشخص کنید فقط Totalizer لازم است یا یک یا دو Preset Output نیاز دارید.
-
Output را بررسی کنید:
Relay یا Transistor بر اساس تجهیز بعدی انتخاب شود.
-
Supply Voltage را کنترل کنید:
مدلهای 100–240VAC یا 24VAC/DC و سایر نسخهها باید با تابلو تطبیق داده شوند.
-
Memory را بررسی کنید:
در صورت نیاز به Total Count پس از قطع برق، قابلیت حفظ مقدار بررسی شود.
-
ابعاد Panel Cutout را اندازه بگیرید:
بهخصوص در Replacement باید دستگاه جدید داخل برش موجود نصب شود.
انتخاب Counter برای Encoder
در کاربرد Encoder ابتدا باید Maximum Pulse Frequency محاسبه شود. برای مثال اگر Encoder تعداد Pulse زیادی در هر دور تولید کند و Shaft نیز سرعت بالایی داشته باشد، Frequency Input میتواند به چند kHz برسد.
Counter باید Speed بالاتر از Frequency محاسبهشده داشته باشد. در Encoderهای A/B Phase نیز نوع Input Mode و امکان Up/Down Count یا Quadrature باید بررسی شود.
قیمت شمارنده صنعتی
قیمت شمارنده صنعتی به تعداد Digit، Maximum Counting Speed، تعداد Preset، نوع Output، Supply Voltage، Tachometer Function، Batch Function، Memory و برند بستگی دارد.
یک Total Counter ساده از نظر Function با یک Counter/Tachometer دو مرحلهای یکسان نیست. مدل دارای High-Speed Input، دو Relay Output یا Transistor Output نیز میتواند قیمت متفاوتی داشته باشد.
برای استعلام دقیق بهتر است نوع Sensor، Maximum Frequency، تعداد Preset، Voltage و کد دستگاه قبلی اعلام شوند. در Replacement ارسال عکس Front Panel، Label و Terminal Wiring نیز انتخاب را دقیقتر میکند.
خرید شمارنده صنعتی
برای خرید Counter ابتدا مشخص کنید دستگاه باید فقط Count را نمایش دهد یا پس از رسیدن به مقدار مشخص Output نیز فعال کند. سپس منبع Pulse، NPN یا PNP، Counting Speed، تعداد Digit، Preset و Output را تعیین کنید.
در دستگاه موجود، کد کامل شمارنده، Supply Voltage، نوع Sensor و Wiring Terminalها بررسی شوند. انتخاب Counter صرفاً بر اساس ظاهر یا تعداد Digit ممکن است باعث ناسازگاری ورودی، Output یا سرعت شمارش شود.
سوالات متداول شمارنده صنعتی
شمارنده صنعتی چیست؟
شمارنده صنعتی Pulseهای ورودی از Sensor، Encoder، Contact یا PLC را میشمارد و مقدار Count را نمایش میدهد. بعضی مدلها پس از رسیدن به Preset خروجی نیز فعال میکنند.
تفاوت Total Counter و Preset Counter چیست؟
Total Counter عمدتاً مجموع Count را نمایش میدهد، اما Preset Counter میتواند در مقدار تنظیمشده یک Output فعال کند.
آیا شمارنده به سنسور نوری متصل میشود؟
بله. Photoelectric Sensor یکی از ورودیهای رایج Counter برای شمارش قطعه است. نوع NPN یا PNP Sensor باید با Input دستگاه سازگار باشد.
آیا میتوان Encoder را به Counter متصل کرد؟
بله، اما Maximum Counting Speed، نوع Signal Encoder و در صورت نیاز A/B Phase باید با Counter تطبیق داشته باشند.
شمارنده یک مرحلهای و دو مرحلهای چه تفاوتی دارند؟
مدل یک مرحلهای یک Preset Output دارد، اما در مدل دو مرحلهای میتوان دو مقدار Preset و معمولاً دو خروجی جداگانه تعریف کرد.
Maximum Counting Speed چرا مهم است؟
اگر Frequency Pulse ورودی بیشتر از توان شمارش Counter باشد، بخشی از Pulseها ثبت نمیشوند و Count نمایشدادهشده کمتر از مقدار واقعی خواهد بود.
Counter/Tachometer چه کاربردی دارد؟
علاوه بر شمارش Pulse، Frequency ورودی را به Rate، Speed یا RPM تبدیل میکند و برای پایش سرعت محور یا خط تولید مناسب است.
برای خرید شمارنده صنعتی چه اطلاعاتی لازم است؟
نوع کاربرد، Sensor یا Encoder، Maximum Frequency، NPN یا PNP بودن Signal، تعداد Digit، تعداد Preset، Output، Supply Voltage و ابعاد Panel Cutout مهمترین اطلاعات انتخاب هستند.
خرید و استعلام قیمت شمارنده صنعتی
برای انتخاب شمارنده صنعتی، نوع Pulse، Maximum Frequency، تعداد Digit، Preset، Output، Voltage و ابعاد نصب را مشخص کنید. در پروژه جایگزینی، کد Counter و Wiring موجود بهترین مبنای انتخاب هستند.
برای راهنمای خرید و دریافت قیمت شمارنده صنعتی با شماره
03191091031
تماس بگیرید.
هنوز نظری ثبت نشده است. اولین نفر باشید!